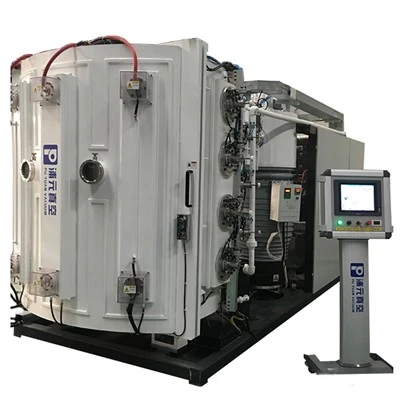
Jeśli chodzi o zasady PVD, wolfram (W) można osadzać różnymi metodami, takimi jak napylanie magnetronowe, platerowanie jonowe-wieloma łukami, HiPIMS lub osadzanie wspomagane-wiązką jonową-jonową. Prawdziwe pytanie brzmi: jakie jest zamierzone zastosowanie wolframu? Czy chcesz utworzyć warstwę czystego wolframu, węglika wolframu (WC), niewielką domieszkę w powłoce W-DLC lub warstwę przejściową o wysokim-nośności-nośności?
Najbardziej odpowiednia metoda różni się w zależności od celu.
Największą zaletą rozpylania magnetronowego dla W jest „łatwe sterowanie”
Cel W jest celem przewodzącym i może być używany do rozpylania magnetronowego. Jony armu bombardują cel W, wybijają atomy W, a następnie osadzają je na powierzchni przedmiotu obrabianego.
Zalety stosowania rozpylania magnetronowego do osadzania wolframu (W) są oczywiste: mniej cząstek, gładka powierzchnia folii i łatwy do kontrolowania skład. Metoda ta szczególnie dobrze-nadaje się do powłok W-DLC, gdzie wymagana jest precyzyjna kontrola zawartości wolframu.
W W-DLC wolfram na ogół nie jest głównym składnikiem funkcjonalnym. Sieć węglowa faktycznie zapewnia niskie-właściwości tarcia; wolfram służy do regulacji naprężeń wewnętrznych, zwiększenia-nośności i poprawy stabilności grubszych folii. Jednak dodanie zbyt dużej ilości wolframu zakłóca charakterystyczną dla DLC sieć węglową-o niskim współczynniku tarcia.
Dlatego W-DLC najbardziej boi się, że zawartość W wymknie się spod kontroli.
Na tym właśnie polega zaleta rozpylania magnetronowego. Możesz powoli doprowadzić zawartość W do docelowego okna, dostosowując docelową moc W, natężenie przepływu źródła węgla, napięcie polaryzacji i ciśnienie powietrza. Na przykład, jeśli porównasz niski W, średni W i wysoki W, można wyraźnie zobaczyć trendy w zakresie tarcia, twardości i naprężenia.
Dlatego też rozpylanie magnetronowe jest bardzo powszechną i stabilną metodą drobnego domieszkowania W, warstwy przejściowej W-C i warstwy głównej W-DLC.
W przypadku wolframu (W) można zastosować wielołukowe powlekanie jonowe, ale wiąże się to z większymi wyzwaniami.
Obróbka wolframu przy użyciu platerowania jonowego-wieloma łukami nie jest niemożliwa.
Plamy łukowe w procesach łuku katodowego posiadają niezwykle wysoką energię; teoretycznie mogą odparowywać szeroką gamę metali-o wysokiej-temperaturze topnienia, w tym metale ogniotrwałe, takie jak W, Mo i Ta. Fakt, że wolfram ma wysoką temperaturę topnienia, nie oznacza, że nie może zostać odparowany w miejscu łuku.
Jednak to, że jest to możliwe, nie oznacza, że jest łatwe do osiągnięcia.
Wolfram (W) to materiał charakteryzujący się wysoką temperaturą topnienia i dużą twardością; w rezultacie procesy takie jak obróbka tarczy, mocowanie, chłodzenie i utrzymywanie stabilności zapłonu łuku są większym wyzwaniem niż w przypadku standardowych tarcz tytanowych (Ti) lub chromowych (Cr).
W przypadku stosowania osadzania wielołukowego w przypadku wolframu należy zwrócić szczególną uwagę na ruch plamki łuku, ablację powierzchni docelowej, miejscowe przegrzanie, powstawanie cząstek i chropowatość powierzchni folii.
Charakterystyka łuku wielo-to wysoki stopień jonizacji metalu, duża energia osadzania i dobra siła wiązania, ale łatwo jest również wprowadzić kropelki i duże cząstki.
W przypadku konwencjonalnych obiektów łukowych, takich jak Ti i Cr, cząstki stanowią już powszechny problem w przypadku wielu łuków. Jeśli zostanie zastąpiony materiałem o wysokiej temperaturze topnienia, takim jak W, stan plamki łuku i ablacja powierzchni docelowej nie będą dobrze kontrolowane, a wady powierzchni folii mogą również być oczywiste.
Dlatego też, chociaż do osadzania wolframu (W) można zastosować technologię łuku wielo-, lepiej nadaje się ona do zastosowań wymagających intensywnego bombardowania jonami metali, wysokiej przyczepności oraz wzmocnienia warstw przejściowych lub-nośnych; niekoniecznie jest idealny do wytwarzania wysoce rafinowanych warstw powierzchniowych W-DLC, które wymagają niskiego poziomu cząstek stałych i precyzyjnej kontroli zawartości wolframu.
Dlaczego więcej osób woli rozpylanie magnetronowe podczas tworzenia W-DLC?
Ponieważ kluczem do W-DLC nie jest jedynie „włączenie wolframu”, ale także określenie, ile dodać, gdzie go rozprowadzić i czy dodatek zakłóca sieć węglową.
Dzięki zastosowaniu tarczy wolframowej (W) napylanej magnetronem w połączeniu ze źródłem węgla,-takim jak tarcza grafitowa, acetylen, metan lub inna plazma węglowa,-stosunkowo łatwo jest utrzymać niską zawartość wolframu, umożliwiając jego rozproszenie w matrycy DLC w postaci drobnych struktur W-C lub nano-węglików.
W ten sposób wolfram zwiększa nośność-i zmniejsza naprężenia, podczas gdy sieć węglowa pozostaje ciągła, zapewniając zachowanie niskich-właściwości tarcia.
W przypadku stosowania źródła wolframu (W) w procesie-łuku wielołukowego strumień jonów metalu wolframowego może być dość intensywny, co ułatwia nadmierne zwiększenie lokalnej zawartości wolframu.
Wysokie poziomy wolframu sprzyjają tworzeniu się znacznych ilości faz WC lub W₂C, skutecznie blokując węgiel w strukturach węglikowych. W efekcie otrzymana powłoka może ostatecznie mieć postać twardej powłoki kompozytowej z węglika- zawierającej wolfram, a nie powłoki DLC o niskim-tarciu.
Innymi słowy, choć z pewnością możliwe jest wykorzystanie źródła wolframu przy osadzaniu wielo-łukowym, zakres kontroli zawartości wolframu jest węższy i trudniejszy w zarządzaniu; ponadto należy zwrócić szczególną uwagę na cząstki powierzchniowe i ciągłość sieci węglowej.
Gdzie lepiej umieścić-łuk W?
Jeśli jest to W-DLC, wolę rozumieć wielo-arcowe W jako narzędzie dla „warstwy ulepszeń” lub „warstwy przejściowej”, zamiast używać go bezpośrednio do stworzenia całej warstwy DLC o dużej zawartości W-.
Na przykład w pobliżu podłoża można zastosować warstwę przejściową W lub WC, aby poprawić-nośność i przyczepność; w środku można utworzyć gradient W-C, aby umożliwić stopniowe przejście od metalu do węgla; na większości powierzchni nadal zastosowano DLC-bogate w węgiel, aby zapewnić niskie tarcie i-przyczepność.
Ten projekt jest bardziej racjonalny niż użycie monolitycznej warstwy wolframu (W).
Jeśli celem nie jest DLC o niskim-tarciu, ale raczej warstwa W, WC lub W-C o wysokiej-twardości i odporności na zużycie-, wartościowe jest również podejście wykorzystujące wiele-łuków. Dzieje się tak, ponieważ osadzanie wielo{{6}łukowe generuje jony metali o wysokiej-energii, w wyniku czego powstają gęste powłoki o dużej przyczepności-idealne do tworzenia solidnych,-odpornych na zużycie warstw.
Jeśli jednak klient wymaga wyjątkowo gładkiej powierzchni, minimalnej ilości cząstek i niskiego współczynnika tarcia, należy zachować ostrożność, polegając wyłącznie na osadzaniu wolframu-wieloma łukami.
Jeśli produkujesz powłoki W-DLC-szczególnie tam, gdzie nacisk kładzie się na niskie tarcie,-właściwości zapobiegające przywieraniu, elementy ślizgowe lub gładkie powierzchnie form-, priorytetowo należy zastosować napylanie magnetronowe lub HiPIMS do osadzania składnika wolframu (W) w połączeniu ze źródłem węgla do osadzania. Takie podejście pozwala na lepszą kontrolę zawartości wolframu, skutkuje delikatniejszą powierzchnią powłoki i ułatwia zachowanie struktury sieci węglowej.
Jeśli chcesz wytworzyć warstwę przejściową W-C, która jest grubsza, zapewnia większą nośność-i wymaga silnej przyczepności, możesz rozważyć użycie źródła W-z wieloma łukami lub źródła hybrydowego łączącego-łuki wielołukowe i rozpylanie magnetronowe.
Jeśli chcesz wytworzyć warstwy odporne na zużycie-typu W lub WC-, metoda wielu-łuków jest również opcją, ale musisz być przygotowany na radzenie sobie z wyzwaniami, takimi jak cząstki stałe, naprężenia wewnętrzne, ablacja powierzchni docelowej i chropowatość powierzchni.
Wniosek jest zatem prosty:
Powłoki wolframowe (W) można wytwarzać nie tylko metodą rozpylania magnetronowego, ale także metodą platerowania jonowego-wieloma łukami.
Jednakże napylanie magnetronowe lepiej nadaje się do precyzyjnego kontrolowania zawartości wolframu i uzyskiwania powierzchni o minimalnej zawartości cząstek, podczas gdy powlekanie wielo-łukowe jest lepsze do tworzenia warstw przejściowych W lub W-C charakteryzujących się wysoką jonizacją, silną adhezją i dużą-nośnością. Optymalne podejście często obejmuje strategię hybrydową, zamiast wybierać jedną metodę zamiast drugiej: użycie warstwy wolframu u podstawy w celu zwiększenia-nośności przy jednoczesnym zachowaniu warstwy węgla DLC o niskim{{5} tarciu na powierzchni.